纸箱定制:从瓦楞楞型到印刷工艺,一份写给采购决策者的技术指南
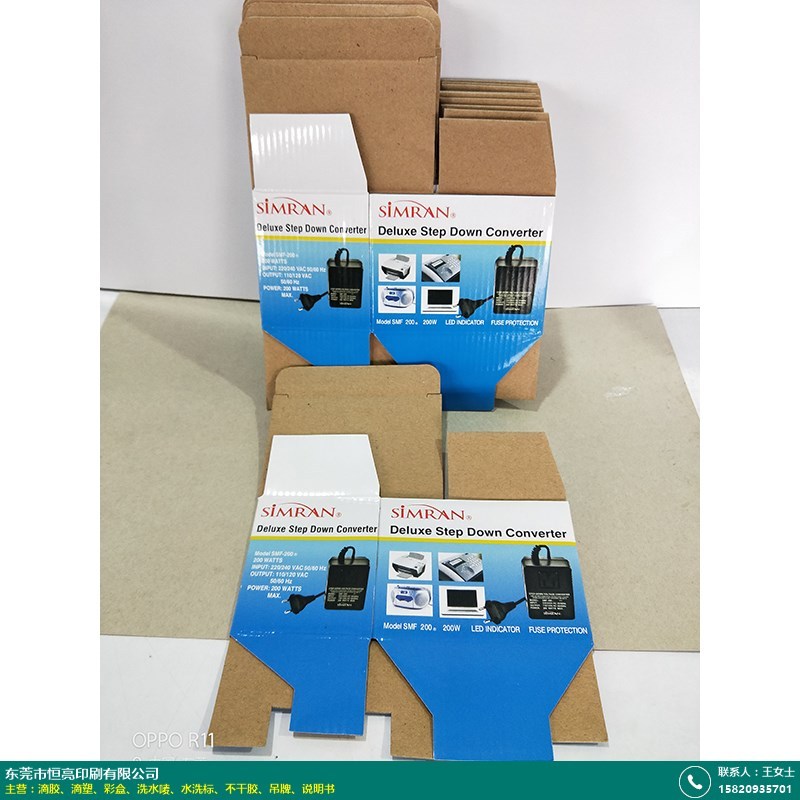
在制造业的采购清单里,纸箱大概是单价最低、存在感最弱的一项。但恰恰是这个不起眼的包材,直接决定了产品在仓储堆码、长途运输和终端开箱三个环节的损耗率。中国包装联合会历年发布的行业运行数据显示,国内瓦楞纸箱年产量长期维持在三千亿平方米量级,其中相当比例来自定制订单。定制意味着非标,非标意味着工艺参数需要逐单确认。本文试图从材料、结构、印刷、成本四个维度,把纸箱定制中那些容易被忽略的技术细节讲清楚。
一、瓦楞楞型:不是越厚越好,而是匹配堆码与缓冲需求
瓦楞纸板的核心指标是楞型。A楞楞高约4.5mm,缓冲性能好,适合易碎品;B楞楞高约2.5mm,平面抗压强度高,印刷适性好,常用于彩盒外层;C楞介于两者之间,是快递纸箱的常见选择;E楞楞高仅1.1mm左右,属于微细瓦楞,多用于礼品盒和电子产品包装。实际定制中,三层纸板(单瓦)和五层纸板(双瓦)的选择依据不是"感觉结实",而是堆码高度与单箱承重。以常见的AB楞五层板为例,其边压强度通常在6.5—8.0 kN/m区间,适合堆码五层以上、单箱重量15kg以内的场景。若产品自重超过20kg或需长途海运,七层板或高强牛卡面纸的组合更稳妥。
二、结构设计:模切精度决定装配效率
纸箱定制的结构设计常被简化为"量好尺寸画个图",但开槽深度、压线位置、摇盖间隙这三个参数直接影响到下游的封箱效率。行业实践中,压线宽度一般取纸板厚度的1.5—2倍,压线过窄会导致折叠处面纸爆裂,过宽则成型后棱角不挺。摇盖间隙通常预留2—3mm,间隙过小在自动封箱机上容易卡箱。对于需要自动装箱线的客户,纸箱定制厂家还需提供模切版的刀线图,确保开槽位置与吸盘抓取点位对齐。这一点在食品、饮料、日化等高速产线上尤为关键——一个2mm的尺寸偏差,可能让整条装箱线降速运行。
三、印刷工艺:柔印与胶印的成本分水岭
纸箱印刷的主流工艺是柔性版印刷和胶印裱贴。柔印直接在水印机上完成,适合一到三色的简单图文,如快递纸箱上的品牌标识和物流信息,成本低、效率高。胶印则先印面纸再裱贴到瓦楞上,色彩还原度高,适合礼品盒定制和彩盒印刷中需要四色渐变、网点细腻的场景。两者的成本分水岭大致在印刷色数和订单批量:单色、万件以上的订单,柔印有明显优势;四色以上、图案精细、批量在数千件级别的,胶印裱贴的综合成本反而更可控。值得注意的是,牛皮纸箱批发中常见的本色牛卡纸,因纸面粗糙、吸墨性强,柔印时需适当降低网线数,否则容易出现糊版。
四、成本构成:纸价波动之外的真实变量
包装纸箱价格的构成中,原纸成本约占六到七成,这也是纸箱厂家报价随纸价频繁调整的原因。但定制订单还有几项容易被忽视的成本变量:一是起订量,模切版、印刷版的制版费需要分摊,批量越小单箱分摊越高;二是纸张利用率,异形箱型的排刀方案若不合理,废边率可能从8%上升到15%以上;三是交期,急单往往需要调整排产顺序,产生额外的换版和调机成本。采购方在询价时,把箱型尺寸、材质配比、印刷要求、预计年用量四项信息一次性给全,往往能拿到更接近真实成本的报价,也便于横向比较不同纸箱厂家的工艺水平。
纸箱定制本质上是一项工程匹配工作:材料匹配承重,结构匹配产线,工艺匹配预算。把这几个变量理清楚,包材环节的隐性损耗和沟通成本都会明显下降。