纸盒印刷的工艺逻辑与质量控制:从印前设计到成品交付的专业解析
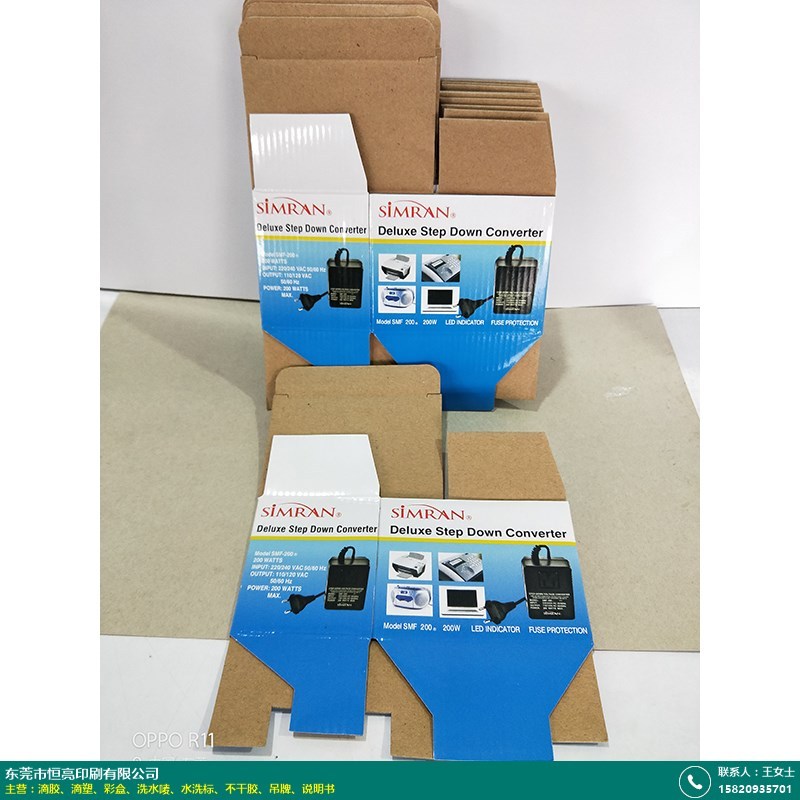
在包装纸箱与彩盒印刷行业,纸盒印刷常被视为一道"面子工序",但实际上,它直接关系到产品在货架上的辨识度、品牌信息的传递效率以及运输仓储中的物理可靠性。据中国包装联合会发布的行业运行数据,2023年我国包装印刷业规模以上企业营业收入超过1.2万亿元,其中纸制品包装占比接近四成,纸盒印刷作为纸包装深加工的核心环节,其工艺水平已成为衡量纸箱厂家综合能力的重要标尺。本文从印前处理、印刷方式选择、色彩管理到后道成型,梳理纸盒印刷的关键技术节点,并结合实际生产案例说明质量控制的落地路径。
一、印前设计:纸盒印刷质量的隐性起点
许多包装盒定制项目出现色差、套印不准或模切偏位,根源往往不在印刷机台,而在印前环节。纸盒印刷的印前工作包括出血设置、拼版方式、陷印处理以及色彩模式转换。以彩盒印刷为例,设计稿通常以RGB模式呈现,而实际印刷采用CMYK四色叠加,色域差异会导致高饱和度色彩(如荧光橙、深蓝紫)在成品上明显偏暗。专业纸箱厂家会在印前阶段进行色彩预打样,通过数码样或传统打样确认关键色块的Lab值,再进入制版流程。
另一个容易被忽视的细节是拼版方向。瓦楞纸箱生产中的面纸印刷,若拼版方向与瓦楞走向不匹配,模切后折痕处容易出现面纸开裂。行业通行做法是将主要图文方向与瓦楞垂直,以降低折叠应力对印刷层的破坏。这一细节在快递纸箱的大批量生产中尤为关键,直接影响成品率。
二、印刷方式的选择逻辑:胶印、柔印与数码印刷的适用边界
纸盒印刷并非单一工艺,不同订单规模、材质和精度要求对应不同的技术路线。目前主流方式包括胶印、柔性版印刷和数码印刷三类,其适用场景差异明显。
- 胶印:适合礼品盒定制、彩盒印刷等对色彩还原和网点精度要求高的场景,最小网点可控制在1%—2%,适合精细图文和渐变过渡。缺点是制版成本较高,小批量订单分摊后单价偏高。
- 柔印:在牛皮纸箱批发和瓦楞纸箱生产中应用广泛,水性油墨环保性较好,适合大面积实地色块和线条稿。近年来高线数柔印技术(如150线/英寸以上)的普及,使其在中等精度纸盒印刷中具备了与胶印竞争的能力。
- 数码印刷:无需制版,适合包装盒定制的短版订单和个性化变量印刷,如电商促销纸盒、限量版礼品盒。其单张成本在500份以下订单中具有明显优势,但大批量生产时经济性不及传统方式。
以某食品企业中秋礼盒项目为例,订单量8000份、要求专色金和四色图文叠加,最终采用胶印加烫金工艺;而同品牌的日常快递纸箱订单量20万份、以双色Logo为主,则选择柔印水性油墨方案,综合成本下降约35%。这种"按需选工艺"的决策逻辑,是纸箱定制服务专业度的直接体现。
三、色彩管理与过程控制:从经验判断到数据驱动
纸盒印刷的色彩稳定性依赖标准化管理。行业内较为成熟的做法是建立基于ISO 12647-2的印刷过程控制体系,对实地密度、网点扩大值和灰平衡进行量化监控。实际生产中,操作人员通过分光密度计对每批次首件和抽检样张进行测量,将偏差控制在ΔE≤2的范围内。对于品牌色(如企业标准色),则需提前建立专色数据库,确保不同批次、不同机台之间的色彩一致性。
纸张特性对印刷效果的影响同样不可忽略。白卡纸、牛皮纸和瓦楞面纸的表面吸收性差异显著:牛皮纸箱批发常用的牛卡纸表面粗糙度较高,油墨附着后网点扩大值通常比白卡纸高8%—12%,需在制版时进行网点补偿。忽视这一差异,往往导致牛皮纸箱印刷图文发虚、层次丢失。
四、后道工序与成品检验:纸盒印刷的最后一公里
印刷完成不等于交付完成。纸盒印刷的后道包括覆膜、上光、烫印、模切、糊盒等工序,每一道都可能对印刷面造成影响。例如覆膜工序中,水性覆膜与油性覆膜对印刷品表面的张力要求不同,选择不当会出现起泡或脱膜;模切压力过大则可能压溃印刷层,在折痕处形成白线。
成品检验环节,规范的纸箱厂家会依据GB/T 7705—2008《平版装潢印刷品》等标准,对套印误差、同色密度偏差、印面外观进行抽检。对于礼品盒定制类高要求订单,还会增加耐磨测试和光泽度检测。这些数据化的检验记录,既是质量追溯的依据,也是纸盒印刷从"凭手感"走向"凭标准"的体现。
综合来看,纸盒印刷是一项横跨材料学、色彩学与机械工艺的系统工程。对于采购方而言,理解印前设计、印刷方式与过程控制的基本逻辑,有助于在纸箱定制和包装盒定制中做出更合理的工艺决策;对于纸制品包装企业而言,把这些技术节点转化为可执行、可测量的作业规范,才是稳定交付能力的真正来源。